发展战略
以细节取胜,靠技术发展;塑精锻形象,夯管理根基。

专业从事汽车零部件的锻造与加工
雄厚的实力,先进的生产设备,过硬的质量,精良的产品,优质的服务
经营理念
服务至尊,诚信为本;质量过硬,精品为准。
质量方针
精诚之至,感召五洲商客;追求卓越,打造精密品牌。

企业文化
以德为贵,诚信经营,用心做产品。
致力于为客户提供优质的产品,完善的售后服务
查看详情
企业优势
拥有行业先进工艺,自有工厂配备成熟的工人师傅
优质的售前售后服务丰富。
查看详情


服务定制
加工贵金属工艺品,经验丰富、工艺成熟。
支持接受大批量产品个性化私人定制,只要您需要我们随时都在!
查看详情
PRODUCTS
锻件样品
为什么选择我们
美牙专家,实力可靠
烟台康特口腔专家拥有多年的临床经验,时刻更新掌握新的美牙技术。
科学设计,宛如新生
设计无损伤的方案,高度美白,术后牙齿宛如新生。
高新设备,可靠放心
烟台康特口腔选用新型超声波设备,手术有保障。
全方面护理项目
个性化方案定制护理,给您温馨的服务。
新闻资讯
28
2019-08
大型空心锻件的锻造工艺
1.冲孔冲孔就是把冲子压进被镦粗的圆盘中,以便形成中心孔。通孔可用实心冲子或空心冲子冲过整个截面而成。对于不重要的锻件,冲孔可用实心冲子完成。对于重要的锻件来说,则应采用空心冲子,以便把偏析的锻件中心部位冲出去。2.芯轴(马杠)扩孔芯轴扩孔时锻件的孔径和外径的尺寸增加,长度保持不变。芯轴扩孔的典型空心锻件有高压容器、护环、齿圈、锅炉筒体等锻件。3.芯轴拔长芯轴拔长就是在锻件中孔中插人芯轴,放在下V形砧上对锻件进行锻造。锻造时,壁厚和外径减小,长度增加,而中心孔的尺寸则保持不变。芯轴拔长的典型锻件是圆简锻件、法兰盘和一些高压容器等。4.收口锻造收口锻造就是使空心锻件的一部分或几部分的内部尺寸减小。该工序使用平砧、V形砧、锥形砧、弧形砧或成形砧进行,通常采用一次或数次局部加热进行锻造。收口锻造工序为:钢锭-圆柱形坯料-镦粗坯料-冲孔-芯轴扩孔或芯轴拔长-收口锻造
28
2019-08
热烈庆祝莱州市精密锻造有限公司网站改版升级
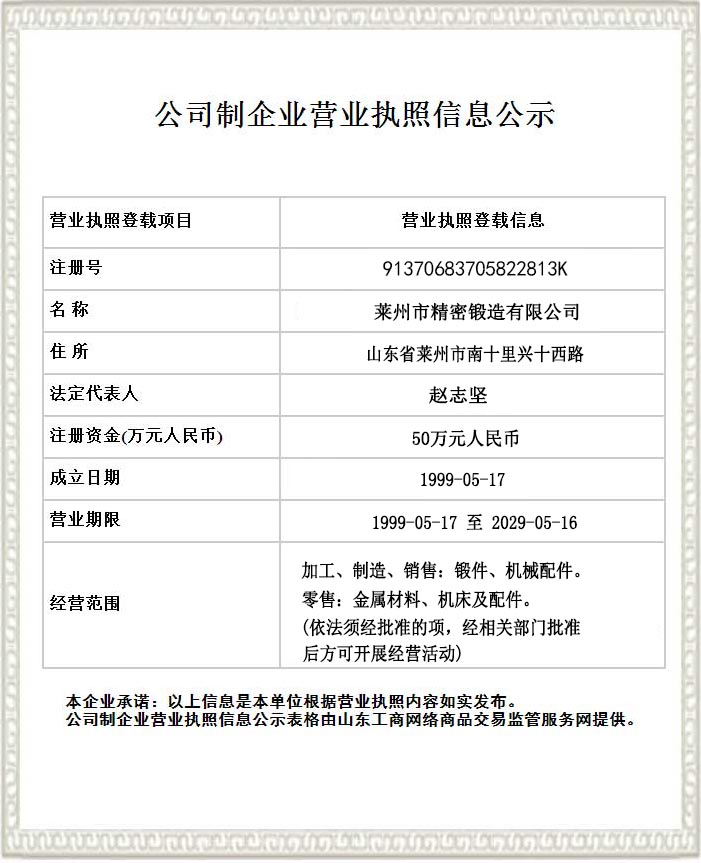
莱州市精密锻造有限公司座落于莱州文峰工业园,北靠206国道,南邻威乌高速,距烟台、潍坊、青岛仅100分钟车程,交通便利,环境优雅,是投资、合作、发展的风水宝地。 本公司系中国锻压协会会员,专业从事汽车零部件的锻造与加工,公司占地面积93000平方米,建筑面积31000平方米,拥有300吨至2500吨模锻生产线12条,加工中心、线切割、电火花、数控机床及推杆式网状正火等加工设备200多台。雄厚的实力和先进的生产设备有力地支撑了企业的可持续快速成长。 公司一贯以顾客满意为生存之本,持续不断地提高产品质量,加强售后服务,保证质量管理体系的良好维护及运行,以严格的要求控制生产过程、以过硬的质量开拓市场、以优质的产品满足客户要求,产品在畅销国内市场的同时远销国外,市场出口前景良好,先后与中国重汽、陕汽、胜利油田及欧、美、日等国内外知名厂商建立起了长期友好合作关系,在用户中享有极高的声誉。 我们的发展战略:以细节取胜,靠技术发展;塑精锻形象,夯管理根基。 我们的经营理念:服务至尊,诚信为本;质量过硬,精品为准。 我们的质量目标:顾客满意率90%以上,力争零投诉。 我们的质量方针:精诚之至,感召五洲商客;追求卓越,打造精密品牌。 我们的企业精神:不拒涓流,尽显容纳之象;厚积薄发,方能横济沧海。 公司董事长兼总经理赵志坚先生携全体员工热忱欢迎海内外各界朋友光临指导,洽谈合作,共谋发展,同创美好未来。
28
2019-08
锻造生产中,自由锻件精度的几点注意事项
锻造车间的锻件图是根据零件图绘制的,已经考虑到锻造以后机械加工的余量和锻造公差,还在个别的地方加上了余块,使锻件的形状简单化。1)余块。为了使锻件形状简单化,以达到便于锻造的目的,在零件图上附加一部分多余的钢料就是余块。例如,在零件中应该有孔的锻件,锻造的时候可以不必做成孔;在成品中应该有肩和槽的锻件,锻造的时候有的可以不必做成肩和槽。因此,在锻件就留有一些多余的钢料。这些余块需在机械加工的时候除
28
2019-08
精密锻造时铸型特点的影响
合金在凝固和冷却过程中,体积和尺寸减小的特性称为收缩性。浇注后韵熔融金至室温要经过液态收缩、凝固收缩和固态收缩三个互相联系的收缩阶段。液态收缩是指金属在精密锻造液态时由于温度降低而发生的体积收缩,收缩所减少的体移一温度至开始凝固温度的差值成正比,是形成缩孔、缩松的主要原因之一。凝固收缩是指金属液在凝固阶段的体积收缩,纯金属及恒温结晶的合金,其凝固收纯由液一固相变引起。具有一定结晶温度范围的合金,则
设备与环境
引进先进的CBCT影像学诊断设备,无痛麻醉仪,笑气镇静系统,3D数字化种植设备,无痛种植牙技术,SEMORR显微镜,意大利斯美激光、美国锐珂口内扫描系统、美国隐适美隐形矫正系统,儿童早期矫正,冷光美白等。